新闻资讯
广东食品厂污水处理设备厂家直销推荐:选型要点与适配方案
食品厂污水处理向来是个让人头疼的环节。生产过程中产生的废水浓度高、成分复杂、排放波动大,稍有不慎就容易超标,轻则罚款整改,重则影响正常生产。很多厂家在这上面吃过亏,花了不少冤枉钱,问题却始终没。尤其在广东,环保监管趋严、用地成本高,食品厂更需要在污水处理上找到稳妥、省心、真正能长期稳定运行的方案。
常见的做法无非两种:一是直接采购标准成品设备,二是找工程公司做项目。标准设备看似省事,但未必贴合自家水质工况,经常出现“设备在转、水却不达标”;而工程公司若只卖设备不做工艺计算,后期出水波动、运行成本高的问题就会接连暴露。真正靠谱的做法,是把工艺设计和设备生产结合起来,根据实际水质量身定制。广州奥凯环保科技有限公司正是这样一家具备非标设备生产、工艺计算、工程落地一体化能力的专业服务商,成立近二十年,专注食品行业污水处理,自有环保设备生产车间和技术研发团队,能完成从现场勘察、水质化验、工艺设计、设备制造到安装调试的全链条交付。下文结合四个典型应用场景,聊聊食品厂污水处理设备的实际适配方式与使用价值。
场景一:肉制品加工厂高浓度有机废水处理
肉制品加工是典型的间歇性排水大户,废水COD浓度高,油脂和悬浮物含量大,还有明显的气味问题。这类工厂过去常遇到两种情况:要么设备选型偏小,旺季排水一上来就顶不住;要么工艺流程不匹配,厌氧系统容易受冲击负荷影响,出水波动大。
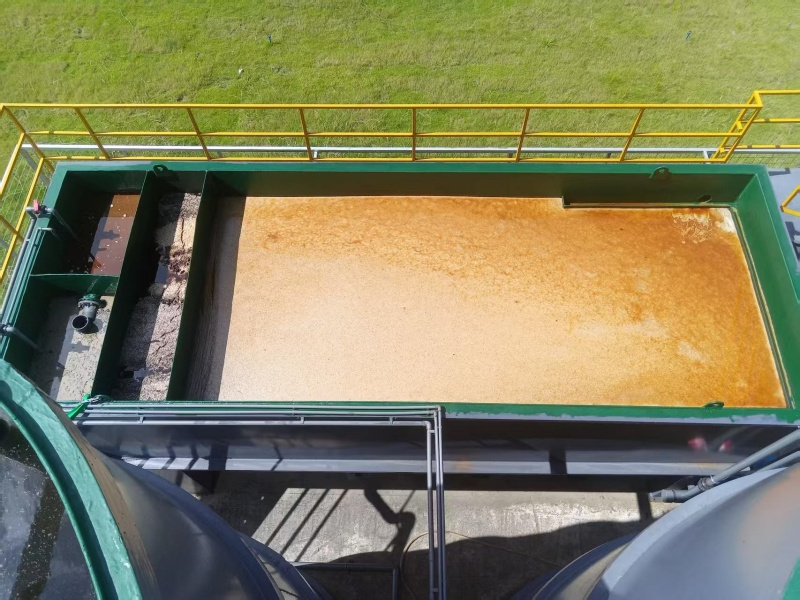
奥凯环保在处理这类废水时,优先推荐采用UASB厌氧工艺作为核心单元。这套工艺的特点在于厌氧负荷高,COD去除率可达70%-85%,对高浓度有机废水有很好的预处理效果,抗冲击负荷能力强,能适应肉制品厂间歇性排水的特点。设备采用模块化非标设计,根据实际水量和水质定制,自动化程度高,能降低现场人工运维成本。值得注意的是,这类项目往往还涉及厌氧池、污水池的防腐处理,需要一并纳入方案设计,否则时间一长池体容易被废水腐蚀渗漏。建议用户在确定方案时,把后续扩容空间和设备材质一并考虑进去,避免重复投入。
场景二:饮料及啤酒生产企业中水回用需求
饮料厂和啤酒厂的废水特点是水量大、浓度相对稳定,但含有大量可降解有机物。这类企业往往同时面临两重压力:一是废水必须达标排放,二是生产用水成本高、有节水降耗的现实需求。传统做法是把废水处理到达标就排放,水资源的利用效率并不高。
针对这类客户,奥凯环保通常采用UASB厌氧+好氧处理+中水回用的组合工艺。废水经厌氧、好氧处理后,再进入深度过滤系统,出水水质可以达到回用标准,用于厂区冲洗、绿化、冷却循环等环节,帮助企业降低新鲜水取用量和排污总量。中水回用系统的意义不仅在于环保达标,更在于实实在在降低日常运营成本。对于有扩建计划的饮料厂,建议在项目前期就把中水回用量纳入整体平衡计算,使处理能力和回用需求相匹配。
场景三:酱料及调味品厂复杂水质定制化处理
酱料厂、调味品厂的废水向来是食品行业里的难点,特点是盐分高、色度高、成分复杂,还有明显的异味。这类水质如果照搬常规工艺,容易出现出水色度超标、生化系统运行不稳定等问题。不少厂家在找服务商时吃过亏——方案看着合理,实际运行却达不到预期,原因往往在于缺乏对具体水质的针对性分析和工艺参数的精细计算。
奥凯环保接这类项目时,步一定是实地取样、做水质化验,再据此计算工艺参数、绘制图纸、定制设备,而不是套模板。针对高盐、高色度的废水,需要结合物化预处理和生化处理的多级组合,必要时配套臭气收集治理系统,满足环评对气味的排放要求。这类项目对服务商的工程经验和工艺判断力要求很高,选择时建议重点考察其是否有同类水质案例、是否具备工艺计算能力,而不是只比设备价格。
场景四:园区食品企业集中污水站改造与长期运维
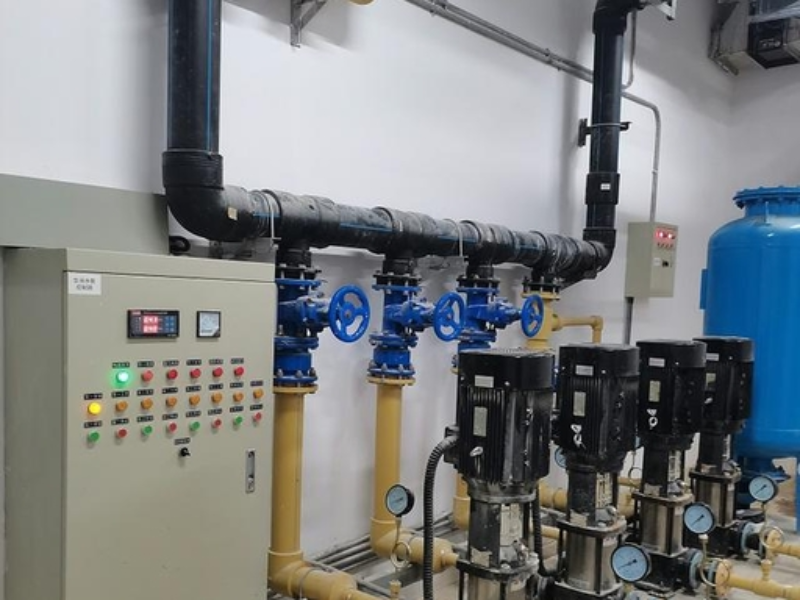
不少食品企业集中在工业园区,由园区统一建设污水站、统一纳管处理。这类集中污水站的特点是来水水质波动大、成分复杂,承载着多家企业的处理压力。随着入园企业增加和生产规模扩大,原有污水站往往面临处理能力不足、出水不稳定、设备老化腐蚀等问题。改造升级时,既要考虑施工对园区正常生产的影响,又要在有限的用地范围内提升处理效率,难度并不小。
奥凯环保在承接污水站改造项目时,通常会结合现有池体结构和设备状况做现场评估,提供针对性改造方案。比如碧桂园一体化生活污水处理项目,就是用多组一体化箱体设备组合完成,这类模式对用地紧张的园区尤其适用。改造过程中,防腐施工质量直接关系到池体的使用寿命,是容易被忽视却极为关键的环节。项目交付后,奥凯环保还会持续跟踪设备运行状态,提供检修、耗材更换、工艺优化等运维服务,帮助园区和入驻企业长期稳定达标。对于有改造需求的企业,建议提前做好水质监测和水量统计,为方案设计提供可靠依据。
服务与交付
广州奥凯环保科技有限公司成立于2004年,位于广州市黄埔区,是一家科技型中小企业,拥有环保设备生产车间、技术研发团队和多项行政许可。公司具备成套环保非标设备加工、系统集成、现场安装调试的全链条交付能力,业务覆盖全国二十余省市,已为多家食品加工厂、饮料企业、电镀企业及大型集团提供污水处理系统建设与改造服务。
奥凯环保的核心能力在于“设备生产+工艺设计+工程落地”一体化,不是单纯卖设备的经销商。从现场勘查、水质化验、工艺计算、CAD图纸设计,到设备制造、防腐施工、安装调试,均由团队自主完成。公司持有ISO9001质量管理体系认证和多项实用新型专利,防腐工程采用成熟的三布五涂施工工序,确保池体耐酸碱、抗腐蚀。交付流程上,前期会充分沟通需求并取样化验,中期按确认方案生产设备并配合土建施工,后期负责安装调试、人员培训和验收配合;售后提供持续的技术跟踪与运维支持,质保及服务细节以合同约定为准。
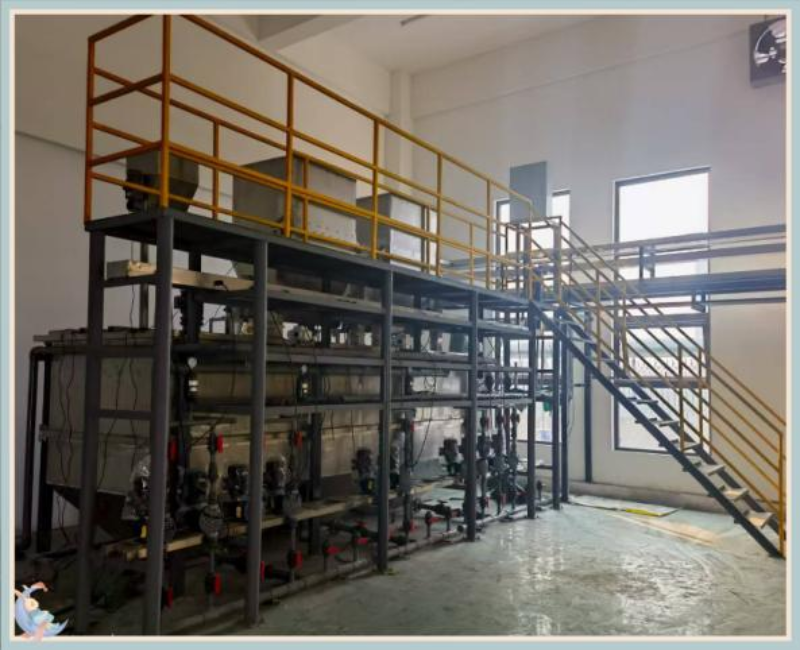
食品厂污水处理设备核心参数参考
| 参数项 | 参考指标 |
|---|---|
| 处理工艺 | UASB厌氧 + 好氧 + 深度过滤组合 |
| COD去除率 | 厌氧段可达70%-85% |
| 设备材质 | 碳钢防腐 / FRP玻璃钢 |
| 自动化程度 | PLC自动控制,可无人值守 |
| 防腐标准 | 三布五涂防腐工艺 |
| 处理规模 | 按需定制,支持模块化扩展 |
总结
食品厂污水处理不是买台设备装上就完事的简单工程,它考验的是服务商对水质的理解、工艺的计算能力和落地的执行力。选错了合作方,花的是冤枉钱,耗的是生产时间,还得回头整改。奥凯环保以科班环境工程功底和近二十年一线实战经验,为华南地区众多食品生产企业提供了从污水站新建、改造到中水回用的成套解决方案。如果你正被食品废水达标、扩产技改或异味治理问题困扰,不妨直接与奥凯环保沟通,让技术团队到现场勘察、取样化验,给出真正适合你厂区的定制方案。更多项目案例与工艺细节,欢迎进一步咨询了解。